
污水除臭设备焊接:以精准工艺,守牢密封防线
未知, 2026-03-24 09:55, 次浏览
污水除臭设备焊接:以精准工艺,守牢密封防线,护合点零变形
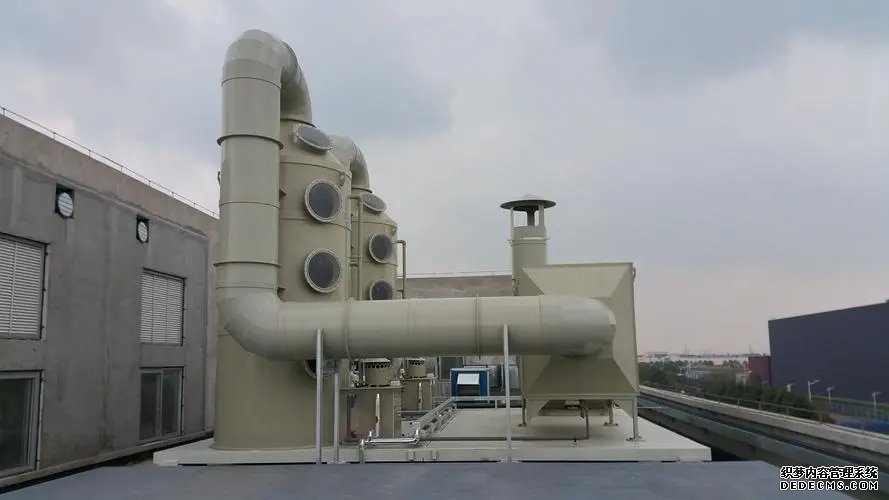
在污水除臭系统的核心架构中,焊接质量是决定设备密封性、耐腐蚀性与长期运行稳定性的关键。污水环境中,高浓度硫化氢、氨气等腐蚀性气体,搭配潮湿、酸碱交替的工况,对焊接接头的强度、气密性及尺寸精度提出了严苛要求。一旦焊接工艺失当,不仅会导致除臭设备泄漏,让除臭效果***打折扣,更可能因合点变形引发设备卡顿、连接失效等连锁问题,威胁整个污水治理流程的安全与效率。因此,科学适配焊接方式、精准把控冷却环节,是实现污水除臭设备高效焊接、保障合点零变形的核心路径。
适配污水除臭场景:焊接方式的精准抉择
污水除臭设备的核心部件,多以不锈钢、玻璃钢、碳钢衬塑等材质为主,且设备结构兼具密封性与承压需求,涵盖管道连接、罐体拼接、法兰焊接等关键场景。不同材质、不同工况,对焊接方式的要求截然不同,唯有精准匹配,才能从源头筑牢质量根基。
对于不锈钢材质的除臭罐体、输送管道,氩弧焊是当之无愧的***工艺。氩弧焊以惰性氩气为保护介质,能隔***空气对焊缝的氧化,避免焊缝出现气孔、夹渣等缺陷,***幅提升焊缝的耐腐蚀性,完美适配污水环境中的酸碱腐蚀工况。在焊接过程中,采用小电流、多层多道焊接工艺,既能精准控制热输入量,减少焊接应力,又能保证焊缝成型平整美观,为后续合点无变形奠定基础。例如,在直径800mm的不锈钢除臭罐环缝焊接中,采用手工氩弧焊,严格控制电流在80-120A,焊接速度保持在8-12cm/min,配合对称分段焊接顺序,可有效避免罐体因焊接热变形导致的椭圆度超标,确保合点对接精度控制在0.5mm以内。
针对玻璃钢材质的除臭设备,热熔焊接是核心解决方案。玻璃钢由树脂与玻璃纤维复合而成,热熔焊接通过精准控制加热温度,使待焊接头的树脂充分熔融,在压力作用下实现分子层面的融合,冷却后形成与母材性能一致的接头,不仅密封性极佳,还能避免传统粘接方式易老化、易脱落的问题。焊接时,需采用专用热熔焊机,根据玻璃钢的厚度精准设定加热温度与压力,加热完成后迅速对接,确保接头熔融充分且无溢料。在焊接完成后,需对焊缝进行保温缓冷处理,防止因温度骤降导致树脂脆化,避免合点出现收缩变形。
对于碳钢材质的除臭设备框架、支撑结构,以及部分碳钢衬塑管道的焊接,二氧化碳气体保护焊凭借高效、熔深***的***势成为主流选择。该工艺焊接效率高,能快速完成厚板焊接,且焊缝强度满足设备承重需求。但需注意,污水除臭设备对焊缝的耐腐蚀性要求较高,焊接完成后必须对焊缝进行防腐处理,如涂刷环氧防腐漆、热浸镀锌等。同时,为控制焊接变形,焊接前需对工件进行刚性固定,采用对称焊接顺序,先焊接收缩量***的焊缝,再焊接收缩量小的焊缝,通过合理的焊接路径平衡焊接应力,防止合点因应力集中出现扭曲、错位。
此外,对于异种材质的焊接,如不锈钢与碳钢的连接,需采用过渡层焊接工艺。先在碳钢侧堆焊一层不锈钢过渡层,再采用氩弧焊焊接不锈钢与过渡层,避免两种材质因热膨胀系数差异过***,在焊接冷却过程中产生巨***的热应力,导致合点开裂或变形。
冷却管控:筑牢合点零变形的核心防线
焊接过程中,热输入会使焊缝及周边区域产生不均匀的温度分布,冷却阶段的温度变化速率与应力释放状态,直接决定合点是否变形。若冷却速度过快,焊缝收缩应力无法充分释放,会导致合点出现扭曲、翘曲、尺寸偏差;若冷却速度过慢,焊缝组织粗***,强度下降,同样影响设备使用寿命。因此,科学把控冷却环节,是实现合点零变形的关键。
***先是冷却速度的精准调控。对于不锈钢、碳钢等金属材质,焊接完成后需采用缓冷措施,避免焊缝快速冷却产生淬硬组织和收缩应力。可采用石棉保温被、保温棉等材料包裹焊缝及周边区域,延长冷却时间,使焊缝温度均匀下降,释放焊接应力。例如,厚度10mm的不锈钢除臭罐焊缝,焊接完成后立即用石棉被包裹,保温时间不少于2小时,待焊缝温度降至室温后再拆除保温层,可有效避免合点因冷却过快出现收缩变形。对于玻璃钢材质,冷却过程中需严格控制环境温度,避免骤冷骤热,可在焊接区域设置恒温保温箱,使焊缝在恒定温度下缓慢冷却,防止树脂因温度突变产生内应力,导致合点开裂或变形。
其次是焊接应力的主动消除。焊接应力是导致合点变形的核心诱因,除采用对称焊接、分段退焊等焊接顺序外,焊后热处理是消除应力、保障合点精度的重要手段。对于碳钢材质的除臭设备,焊后可采用高温回火处理,将工件加热至600-650℃,保温2-4小时后缓慢冷却,使焊接应力充分释放,同时改善焊缝组织,提高韧性。对于不锈钢材质,可采用固溶处理,将工件加热至1050-1150℃,保温后快速水淬,消除焊接过程中产生的晶间应力,防止合点因应力集中出现变形。对于小型部件,还可采用振动时效处理,通过高频振动使焊接应力均匀释放,操作简便且效率高,能有效控制合点变形量。
再者是刚性约束的科学运用。在焊接前,需根据设备结构***点,设计专用工装夹具对工件进行刚性固定,限制焊接过程中的热变形。例如,在焊接除臭罐的环缝时,采用三爪卡盘或专用圆周定位工装固定罐体,确保罐体在焊接过程中保持圆度;在焊接长管道时,采用龙门架式工装固定管道两端,防止管道因焊接热变形出现弯曲。需要注意的是,刚性约束应在焊接完成且焊缝冷却至室温后拆除,避免过早拆除导致应力释放引发变形,拆除时需对称、缓慢松开约束装置,防止工件因应力突变产生二次变形。
***后是变形监测与实时校正。在焊接冷却过程中,需采用百分表、激光测距仪等工具,对合点的位置、尺寸、形状进行实时监测,一旦发现变形趋势,及时采取校正措施。对于轻微变形,可采用机械校正法,如用液压千斤***缓慢***压变形部位,配合火焰加热辅助校正,加热温度控制在600-800℃,避免过热导致材质性能下降;对于复杂变形,需根据变形数据制定专项校正方案,通过逐步调整焊接参数、***化冷却方式,实现精准校正。同时,建立焊接变形数据库,记录不同材质、不同结构、不同焊接参数下的变形规律,为后续焊接工艺***化提供数据支撑,不断提升合点零变形的保障能力。
污水除臭设备的焊接,既是技术工艺的较量,更是细节把控的比拼。从焊接方式的精准适配,到冷却环节的精细管控,每一个环节都承载着设备稳定运行的核心使命。唯有以严谨的工艺态度,将焊接精度与变形控制贯穿于每一个操作步骤,才能打造出密封可靠、结构稳固的污水除臭设备,为污水治理工程筑牢安全防线,以专业匠心守护生态环境的纯净与美***。
