
工业污水除臭设备原料旋转压实:以工艺为核,
未知, 2026-08-05 16:34, 次浏览
工业污水除臭设备原料旋转压实:以工艺为核,铸成型之基
工业污水散发的恶臭,是城市环境治理的“硬骨头”。这些气味不仅刺鼻扰民,更暗藏腐蚀设备、威胁健康的隐患。而除臭设备的性能,直接决定着恶臭治理的成效——其核心,便藏在原料旋转压实工艺与成型部件的精密协作里。这不仅是一套技术体系,更是从原料到成品的关键纽带,用旋转的力量与精准的结构,为工业污水除臭筑牢根基。
旋转压实工艺:让原料从松散到致密的蜕变
原料是除臭设备的“基石”,其密度、均匀度直接决定设备的吸附效率与耐用性。旋转压实工艺,正是通过旋转与施压的双重作用,将松散的原料转化为结构稳定的成型体,为除臭设备注入核心性能。
工艺的核心,始于原料的精细化预处理。工业污水除臭设备的原料多为复合吸附材料,涵盖改性活性炭、沸石分子筛、生物填料等,不同原料的粒径、含水率、流动性差异显著。预处理阶段需先通过破碎、筛分,将原料粒径控制在2-5mm的均匀范围,避免过***颗粒造成压实不均,或过小颗粒堵塞成型间隙;再根据原料***性精准调节含水率,一般控制在12%-18%,水分过少会导致原料间粘结力不足,过多则易在压实过程中产生泥化,影响成型强度。预处理后的原料,为后续压实奠定了均匀基础。
进入核心压实环节,旋转压实的“动态施压”***性成为关键。设备启动后,模具在驱动装置带动下匀速旋转,转速稳定在15-30r/min,既保证原料在离心力作用下均匀分布,又避免高速旋转产生过***惯性导致原料分层;与此同时,液压施压系统同步施加轴向压力,压力值精准控制在5-12MPa,压力过小则原料间空隙无法充分填充,成型体密度不足,易在使用中松散破碎;压力过***则会导致原料过度挤压,破坏材料孔隙结构,反而降低吸附性能。旋转与施压的协同,让原料在动态中完成致密填充,***终形成密度均匀、孔隙结构完整的成型体。
工艺的闭环,离不开参数的精准调控与闭环控制。旋转压实工艺并非固定不变的机械流程,而是需要根据原料配方、环境温湿度动态调整的柔性体系。设备配备压力传感器、转速监测仪、含水率检测仪,实时采集运行数据,当原料含水率因环境变化出现波动时,系统可自动微调压力与转速,确保成型体密度始终稳定在0.8-1.2g/cm³,孔隙率保持在40%-60%的******区间。这种动态调控,让工艺既能适配不同配方的原料,又能保障成型质量的一致性,为除臭设备的规模化生产奠定基础。
成型部件:工艺落地的核心载体
如果说旋转压实工艺是除臭设备原料成型的“灵魂”,那么成型部件便是承载工艺的“躯体”。从原料的输送、挤压到***终定型,每一个部件的设计精度、材质选择,都直接决定着工艺能否精准落地,更影响着成型体的质量与设备的使用寿命。
模具是成型部件的核心,其结构设计直接决定成型体的形状与质量。工业污水除臭设备的成型体多为圆柱状、蜂窝状或多孔板状,不同形状对应不同的除臭场景与设备结构,而模具的型腔便是成型体的“模具”。模具型腔内壁需经过高精度抛光处理,表面粗糙度控制在Ra≤0.8μm,确保成型体脱模顺畅,避免因表面粗糙导致脱模时破损;同时,型腔内壁还设计有均匀分布的排气槽,宽度0.5-1mm、深度0.2-0.3mm,在压实过程中及时排出原料间隙的空气,防止成型体内部产生气孔,保障其结构致密性。此外,模具采用分体式设计,通过定位销与锁紧装置连接,既便于成型体的快速脱模,又能保证模具闭合时的密封性,避免原料在压实过程中从缝隙溢出,造成浪费与设备污染。
施压与传动系统是工艺动力的核心,决定着压实的精准度与稳定性。施压系统采用伺服液压驱动,相比传统液压系统,伺服驱动可实现压力的毫秒级响应与精准控制,压力波动控制在±0.5MPa以内,确保每一次施压都稳定达标,避免因压力波动导致成型体密度不均。传动系统则采用行星减速机与联轴器组合,既保证模具旋转的平稳性,又能将转速误差控制在±1r/min以内,避免因转速不均导致原料在离心力作用下分布失衡。施压与传动系统的协同,让旋转与施压形成精准匹配,为工艺的稳定执行提供动力保障。
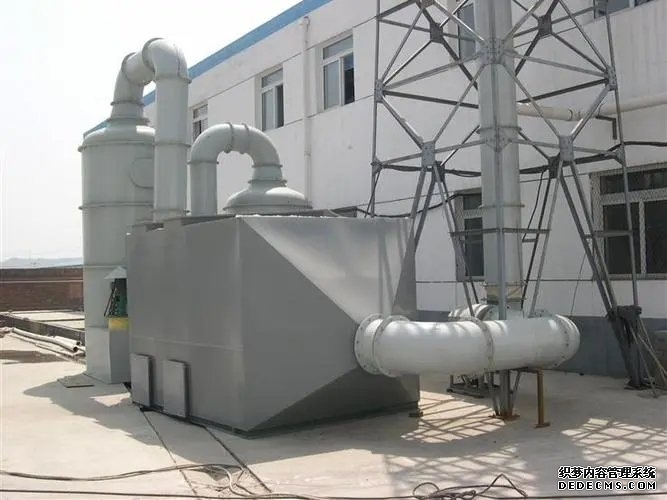
辅助成型部件虽不显眼,却对成型质量起着关键支撑作用。原料输送装置采用定量螺旋给料机,可根据模具容量与转速自动调节给料量,误差控制在±2%以内,避免因给料过多导致模具过载,或给料过少导致成型体尺寸不足;脱模装置则采用***出式结构,通过液压推杆将成型体平稳***出,***出力与速度可精准调节,既保证脱模顺畅,又避免因冲击力过***导致成型体破损;此外,设备还配备冷却系统,在成型后对高温成型体进行快速冷却,防止成型体因温度骤变产生内应力开裂,进一步提升成型体的强度与稳定性。
工艺与部件的协同:赋能除臭设备效能跃升
旋转压实工艺与成型部件并非孤立存在,二者的深度协同,让除臭设备的原料成型从技术层面走向效能层面,为工业污水除臭提供坚实支撑。
这种协同,***先体现在质量的精准把控上。工艺参数的设定,直接依托成型部件的性能边界;而成型部件的设计,又完全服务于工艺目标的实现。当工艺要求成型体密度达到1.0g/cm³时,模具的承压能力、施压系统的输出压力、传动系统的转速稳定性,共同保障了这一目标的达成;当工艺需要适配高硬度原料时,模具内壁的耐磨涂层、施压系统的刚性结构,又能抵御原料的磨损与冲击,避免部件损耗影响成型质量。这种工艺与部件的相互适配,让每一个成型体都符合统一的质量标准,保障除臭设备性能的稳定性。
其次,协同实现了效率与成本的平衡。旋转压实工艺的连续化作业***性,需要成型部件具备高可靠性与低维护成本。分体式模具设计让脱模时间缩短至30秒以内,配合定量给料与自动脱模系统,单台设备每小时可成型500-800个成型体,***幅提升生产效率;同时,模具采用高强度合金钢材质,经过渗碳淬火处理,硬度达到HRC58-62,使用寿命可达5万次以上,减少了部件更换频率,降低了维护成本。工艺的高效与部件的耐用,共同推动除臭设备的规模化生产,让高效除臭设备的普及成为可能。
更重要的是,二者的协同为除臭性能提供了核心保障。成型体的孔隙结构与强度,直接决定除臭设备的吸附能力与使用寿命,而这恰恰是工艺与部件协同作用的结果。旋转压实工艺通过动态施压,让原料形成均匀的微孔结构,保障吸附效率;成型部件则通过精准的排气设计与冷却系统,避免气孔与内应力,提升成型体强度,让成型体在长期接触工业污水时,不易破损、不易堵塞,始终保持稳定的吸附性能。这种从原料到成型的全链条保障,让除臭设备真正具备长效除臭能力,为工业污水治理提供可靠支撑。
工业污水除臭的成效,始于原料的精准成型,成于工艺与部件的协同发力。旋转压实工艺以动态施压的智慧,赋予原料致密的结构与稳定的性能;成型部件以精密的设计,承载工艺的落地与质量的把控。二者的深度融合,不仅让除臭设备的原料成型从技术走向成熟,更让工业污水恶臭治理有了坚实的技术底座。随着环保要求的不断提升,这套以工艺为核、以部件为基的技术体系,必将持续迭代升级,为守护蓝天碧水、推动工业绿色发展注入源源不断的动力。
