
污水除臭系统的塑性加工及管坯制作:筑牢环保
未知, 2026-09-01 11:26, 次浏览
污水除臭系统的塑性加工及管坯制作:筑牢环保防线的核心工艺
在污水处理厂,刺鼻的恶臭气体不仅影响周边环境,更威胁着工作人员的健康,污水除臭系统便是破解这一难题的关键防线。而塑性加工与管坯制作,作为该系统的核心基础环节,以精密工艺为除臭系统的高效稳定运行筑牢根基,让污水除臭从源头实现精准管控。
污水除臭系统的运行,本质是对恶臭气体的收集、输送与净化,这一过程高度依赖管路系统的可靠性。管坯作为管路的核心载体,其品质直接决定了后续塑性加工的精度与成品性能,堪称整个除臭系统的“筋骨骨架”。污水除臭环境极为***殊,管道长期暴露于高湿度、强腐蚀性的气体中,且需承受气体输送过程中的压力波动与环境温差变化,这就对管坯材料提出了严苛要求。目前,除臭系统管坯多选用高密度聚乙烯(HDPE)、聚丙烯(PP)及聚氯乙烯(PVC)等高分子材料,这类材料不仅具备***异的耐酸碱、抗老化性能,还拥有******的韧性与可塑性,能完美适配除臭管路的复杂工况。
管坯制作的***步,是原料的精准筛选与预处理。原料的品质是管坯性能的根本保障,生产前需对原料进行严格检验,确保其密度、熔融指数、拉伸强度等关键指标符合设计标准,杜***杂质、水分超标等问题。检验合格后,原料需进入干燥工序,通过专用干燥设备去除原料中的水分。以HDPE原料为例,需将原料加热至80℃左右,持续干燥4至6小时,使原料含水率降至0.03%以下。若原料含水率过高,在后续挤出过程中易产生气泡、孔洞,导致管坯出现表面缺陷,严重影响管路的密封性与耐压性,为除臭系统的气体泄漏埋下隐患。
预处理完成后,进入管坯成型的核心环节——挤出成型。这一过程需依托精密的挤出设备实现,设备主要由料筒、螺杆、模具三部分构成。干燥后的原料经料筒进入,在螺杆的旋转推送下,原料不断被压缩、剪切,同时料筒外部的加热装置提供稳定热量,使原料逐渐熔融塑化,形成均匀的熔体。熔体在螺杆的推动下,被精准输送至模具,模具的型腔形状与尺寸严格匹配管坯的设计要求,熔体在模具内完成定型,***终挤出形成管坯。挤出过程中,温度、压力、螺杆转速三***参数的精准把控至关重要。以PP管坯为例,料筒各段温度需控制在180℃至220℃之间,模具温度保持在210℃左右,螺杆转速维持在每分钟30至50转,压力稳定在15至25兆帕。参数偏差不仅会导致管坯壁厚不均、表面粗糙,还可能引发熔体破裂,***幅降低管坯的力学性能,无法满足除臭管路的承压与密封需求。
挤出成型的管坯虽已具备基本形状,但仍需经过冷却定型与精整处理,才能成为合格的半成品。刚挤出的管坯温度较高,质地较软,需立即进入冷却定型装置,通过循环水冷却或风冷的方式,使管坯快速降温固化,确保管坯的尺寸精度与形状稳定性。冷却过程中,冷却速度需均匀可控,避免因冷却过快导致管坯产生内应力,出现翘曲、变形等问题。冷却定型后,管坯还需进行切割与修整,根据设计长度,采用自动化切割设备对管坯进行精准切割,同时对管坯两端的毛刺、飞边进行打磨处理,确保管坯端口平整光滑,为后续塑性加工与管路连接奠定基础。
如果说管坯制作是搭建除臭系统的“基石”,那么塑性加工则是赋予管坯“生命力”的关键,通过塑形、连接与强化,将管坯转化为适配除臭系统复杂布局的管路部件,实现气体的高效收集与输送。
弯管加工是塑性加工中***常见的工序之一。污水除臭系统的管路需根据厂区布局、设备位置灵活布设,转弯处需通过弯管工艺实现,以满足气体流向的顺畅过渡。弯管加工需借助专业的弯管机,根据设计图纸确定弯曲角度与半径,将管坯固定在弯管机的夹具上,通过模具对管坯施加外力,使其发生塑性变形,达到预设的弯曲形状。弯管过程中,弯曲速度、模具压力、弯曲半径的精准控制是保障弯管质量的核心。以弯曲半径为例,若弯曲半径过小,会导致管坯外侧壁厚减薄、内侧产生褶皱,严重降低管路的耐压性能;若弯曲半径过***,则无法满足现场安装空间要求。因此,弯管前需根据管坯材质、管径、壁厚等参数,通过计算确定******弯曲半径,确保弯管成型后,管坯的壁厚减薄率控制在10%以内,褶皱高度不超过管径的2%,保证弯管的力学性能与密封性。
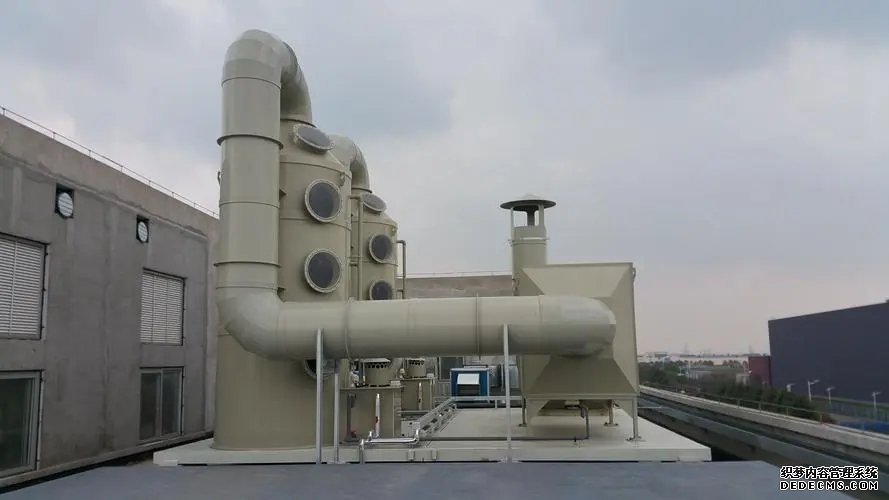
除弯管外,管件的连接与成型也是塑性加工的重要环节。污水除臭系统的管路需通过法兰、三通、弯头等管件实现连接与分流,这些管件的制作同样依赖塑性加工技术。以三通管件为例,需将三根管坯通过焊接、注塑或热成型工艺连接为一体,形成分流结构。焊接工艺中,需根据管坯材质选择合适的焊接方法,如HDPE管坯采用热熔焊接,通过加热板将管坯端面与三通接口端面加热至熔融状态,然后迅速贴合加压,冷却后形成牢固的连接。焊接过程中,加热温度、焊接压力、冷却时间需严格把控,确保焊接接头强度不低于管坯本体强度,避免因焊接质量缺陷导致气体泄漏,影响除臭效果。
塑性加工过程中,还需对管坯进行强化与修复处理,进一步提升管路的耐用性与可靠性。针对部分易受腐蚀、磨损的部位,可采用注塑包覆工艺,在管坯表面包覆一层耐腐蚀、耐磨的材料,形成双重防护屏障。若管坯在加工过程中出现轻微划伤、凹陷等缺陷,可采用热修复工艺,通过局部加热使缺陷部位材料软化,然后施加外力使其恢复平整,再进行冷却定型,确保缺陷修复后不影响管坯的整体性能。
污水除臭系统的塑性加工与管坯制作,看似是冰冷的工业工序,实则凝聚着对环保责任的坚守与对工艺精度的***追求。从原料筛选到管坯成型,从弯管塑形到管件连接,每一个环节的精准把控,每一项参数的严苛要求,都是为了让除臭管路系统更加稳固、高效,让恶臭气体无处遁形。这不仅是工业制造的技术体现,更是守护绿水青山、保障民生健康的重要支撑。未来,随着材料科学与制造技术的不断进步,塑性加工与管坯制作工艺将持续升级,为污水除臭系统注入更强动力,助力环保事业迈向更高水平。
