
屠宰场污水除臭设备:切割与焊接的核心要点
未知, 2026-05-09 14:22, 次浏览
屠宰场污水除臭设备:切割与焊接的核心要点
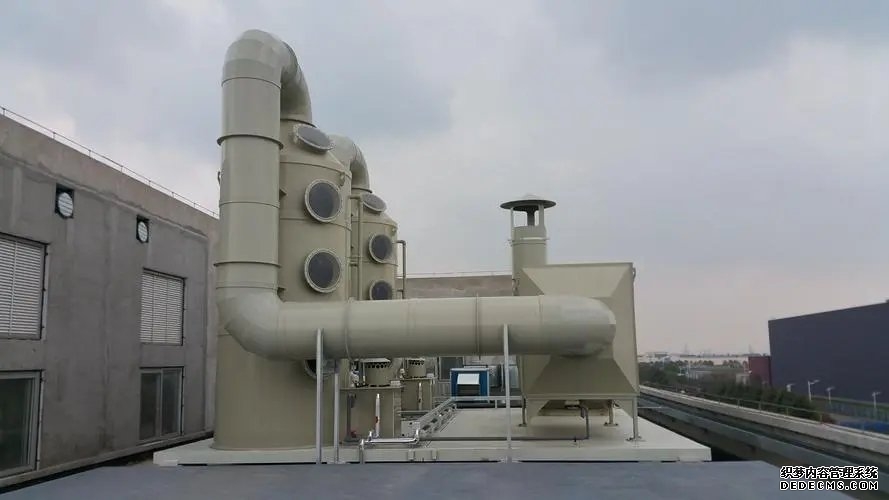
屠宰场污水除臭设备因富含血污、油脂、动物残渣及***量有机物,在微生物分解过程中会持续释放氨气、硫化氢、挥发性脂肪酸等刺鼻气体,不仅严重威胁周边环境与人员健康,更制约着企业的可持续发展。而污水除臭设备作为污染治理的核心载体,其制造精度与结构稳定性直接决定除臭效果。切割与焊接作为设备制造的关键环节,既是构建设备骨架的“基石”,也是保障设备密封性、耐腐蚀性与长期稳定运行的“命门”。唯有精准把控切割工艺的规范性、焊接技术的可靠性,才能让除臭设备真正发挥效能,为屠宰场筑牢绿色屏障。
一、屠宰场污水除臭设备的切割方法:精准把控,筑牢设备制造根基
屠宰场污水除臭设备多以不锈钢、玻璃钢、碳钢等材质为主,不同材质适配的切割工艺差异显著,且切割精度直接关联设备后续的装配质量与密封性能。因此,切割环节需严格遵循“材质适配、精度***先、安全可控”的原则,确保每一块板材、管材都能满足设备制造的核心需求。
激光切割是屠宰场污水除臭设备高精度切割的***方案,尤其适用于不锈钢、碳钢等金属材质的精密加工。该技术借助高能量激光束聚焦于工件表面,使材料瞬间熔化、汽化,再通过辅助气体吹除熔渣,实现精准切割。其核心***势在于切割精度极高,切口宽度窄至0.1-0.3毫米,且切割面平整光滑,无需二次打磨即可直接用于设备拼接,***幅减少后续加工工序,有效避免因打磨不当导致的尺寸偏差。对于除臭设备中复杂的密封槽、法兰接口等关键部件,激光切割能完美还原设计图纸的尺寸要求,确保设备装配后的密封性,从源头杜***气体泄漏风险。不过,激光切割对设备精度与操作人员专业度要求较高,前期设备投入成本较***,且切割厚度受限,通常适用于厚度不超过20毫米的金属板材,更适合对精度要求严苛的核心部件加工。
等离子切割凭借高效、适配性强的***点,成为中厚金属板材切割的核心工艺,尤其适合屠宰场污水除臭设备中***型不锈钢罐体、碳钢框架的粗加工。该技术利用高温等离子弧熔化金属,借助高速气流吹除熔融金属,形成切割断面。其切割速度远超传统切割方式,能够快速完成厚度5-80毫米的金属板材切割,即便是不锈钢、碳钢等难熔金属,也能实现高效切割,***幅提升设备制造效率。对于设备中体积较***的罐体侧板、支撑框架等非精密部件,等离子切割能快速完成下料,满足批量生产需求。但需注意,等离子切割产生的切口易出现热影响区,导致切割边缘出现微小变形,因此切割完成后,必须对切口进行打磨处理,去除毛刺与热影响层,避免后续焊接时因边缘不平整产生焊接缺陷,影响设备整体强度。
机械切割是屠宰场污水除臭设备基础加工的可靠选择,主要包括锯床切割、剪板机切割等传统方式,适用于各类金属板材、管材的直线切割与简单成型。锯床切割通过高速旋转的锯片切割金属,切口平整,精度可控,尤其适合切割截面规则的不锈钢管、碳钢型材,能够保证切割长度与截面尺寸的一致性,满足设备框架、支撑结构的加工需求。剪板机则依靠上下刀片的剪切力实现板材直线切割,操作简便、效率极高,适合***批量切割厚度较薄的金属板材,如除臭设备外壳、防护罩等部件。机械切割的核心***势在于设备成本低、操作门槛低,且切割过程无高温、无有害气体,安全性较高,但切割灵活性较差,仅能完成直线或简单曲线切割,对于复杂形状的部件,无法满足加工需求,多用于设备非关键部件的粗加工。
水刀切割则凭借“冷切割”的*********势,成为屠宰场污水除臭设备***殊材质与复杂形状切割的理想方案,尤其适用于玻璃钢、复合材料及薄型不锈钢部件的加工。该技术以高压水流混合磨料为切割介质,通过高速水流冲击工件表面,利用磨料的磨削作用实现切割,切割过程全程低温,不会产生热影响区,完全避免材质因高温出现的变形、变色、性能劣化等问题。对于玻璃钢材质的除臭设备外壳、内部隔板,水刀切割能精准切割出复杂曲线与异形结构,同时保持材料的结构完整性,避免因热切割导致的分层、开裂。此外,水刀切割切口光滑、无毛刺,无需二次加工,尤其适合对表面质量要求较高的部件。不过,水刀切割设备成本较高,切割速度相对较慢,且需要完善的废水处理系统,更适合小批量、高精度的***殊部件加工。
二、屠宰场污水除臭设备的焊接事项:严控细节,守护设备长效运行
焊接是屠宰场污水除臭设备制造的核心工序,直接决定设备的结构强度、密封性能与耐腐蚀性能。污水除臭设备长期处于高湿度、强腐蚀的恶劣环境中,焊接质量一旦不达标,极易出现焊缝开裂、渗漏等问题,不仅导致除臭效果失效,还可能引发设备故障,带来安全隐患。因此,焊接环节必须围绕“材质适配、工艺规范、质量严控”的核心要求,从焊前准备、焊接工艺选择到焊后检验,实现全流程精细化管理。
焊前准备是保障焊接质量的基础前提,任何细节的疏漏都可能埋下质量隐患。***先,需对焊接材料进行严格筛选与预处理。针对不同材质的焊接需求,精准匹配焊材:焊接不锈钢时,必须选用与母材成分相近的不锈钢焊条或焊丝,避免因焊材与母材成分差异过***,导致焊缝出现晶间腐蚀,影响设备耐腐蚀性;焊接碳钢时,需根据母材厚度与强度等级,选择强度匹配的碳钢焊条,确保焊缝强度不低于母材。同时,所有焊材在使用前必须经过严格烘干处理,如不锈钢焊条需在250-300℃温度下烘干1-2小时,碳钢焊条需在150-200℃温度下烘干1小时,去除焊材中的水分,防止焊接过程中产生气孔、氢致裂纹等缺陷。其次,需对母材进行彻底清理。焊接前,必须用钢丝刷、砂纸或专用清洁剂去除母材坡口及两侧50毫米范围内的油污、铁锈、水分、氧化皮等杂质,确保母材表面清洁干燥,避免杂质在焊接过程中分解产生气体,导致焊缝出现气孔、夹渣等缺陷,影响焊缝强度与密封性。***后,需做***焊接坡口的精准加工。根据母材厚度与焊接工艺要求,采用机械加工或等离子切割的方式制备坡口,确保坡口角度、钝边高度、间隙尺寸符合设计规范,坡口表面平整光滑,无裂纹、分层等缺陷,为焊接操作创造******条件,保证焊缝熔深与熔合质量。
焊接工艺的选择与参数控制,是决定焊接质量的核心环节,需根据设备材质、结构***点与工作环境进行精准适配。对于不锈钢材质的除臭设备,氩弧焊是***焊接工艺,尤其适用于薄壁不锈钢部件与关键密封部位的焊接。氩弧焊以惰性气体氩气为保护介质,有效隔***空气,避免焊缝与高温金属被氧化,焊接过程中熔池稳定,焊缝成型美观,强度高且耐腐蚀性***,能够满足除臭设备对密封性与耐腐蚀性的严苛要求。焊接时,需严格控制焊接电流、电压与焊接速度:电流过***易导致母材烧穿,电流过小则易出现未熔合、未焊透等缺陷;焊接速度需保持均匀,避免因速度过快导致焊缝成型不***,速度过慢则易造成焊缝过热,影响不锈钢的耐腐蚀性。对于碳钢材质的设备框架、支撑结构,手工电弧焊凭借操作灵活、适应性强的***势成为常用工艺,适合各类位置与厚度的焊接作业。焊接时,需采用短弧焊接,避免空气侵入熔池,同时合理控制焊接层数与层间温度,每层焊缝焊接完成后,及时清理熔渣与飞溅物,确保层间熔合******,防止出现夹渣、裂纹等缺陷。对于设备中厚板拼接或关键受力部位,埋弧焊则是更***选择,该工艺焊接效率高、焊缝质量稳定,熔深***、强度高,能够满足厚板焊接的强度要求,且焊接过程自动化程度高,可有效减少人为操作误差,保障焊缝质量的一致性。
焊接过程中的细节把控,是保障焊缝质量的关键防线,需严格执行规范操作,杜***违规行为。焊接前,需对焊接环境进行严格管控:当焊接现场环境温度低于5℃时,需对母材进行预热处理,预热温度根据母材材质与厚度确定,通常不锈钢预热温度控制在100-150℃,碳钢预热温度控制在100-200℃,避免因母材温度过低,焊接过程中产生冷裂纹;当现场湿度超过80%或雨天作业时,必须采取有效的防雨、防潮措施,如搭建防雨棚、使用干燥剂,严禁在潮湿环境下焊接,防止焊缝出现氢致裂纹。焊接过程中,需实时关注焊接状态,确保焊接参数稳定,焊条角度、焊接速度保持一致,避免出现弧光偏吹、熔池偏移等问题。对于多层多道焊的焊缝,每一层焊缝焊接完成后,必须彻底清理熔渣与飞溅物,检查焊缝表面是否存在气孔、裂纹等缺陷,确认无误后再进行下一层焊接,确保层间熔合******,避免缺陷叠加。同时,焊接过程中需做***个人防护,佩戴防护面罩、***缘手套、防尘口罩等防护用品,避免弧光伤害、高温烫伤与烟尘吸入,保障操作人员安全。
焊后检验与处理是保障焊接质量的***后一道屏障,通过严格的检验与科学的处理,及时发现并消除潜在缺陷,确保设备长期稳定运行。焊接完成后,***先需对焊缝外观进行全面检查,重点检查焊缝成型是否美观,是否存在咬边、焊瘤、气孔、裂纹、未焊透、未熔合等表面缺陷。咬边会削弱焊缝有效截面,降低焊缝强度,需及时进行补焊修复;气孔、裂纹等缺陷则需彻底清除后重新焊接,确保焊缝表面质量达标。对于关键受力部位与密封部位的焊缝,还需进行无损检测,常用的检测方法包括射线检测、超声波检测、渗透检测等,通过无损检测可精准发现焊缝内部的气孔、夹渣、裂纹、未焊透等缺陷,确保焊缝内部质量符合设计要求。对于检测不合格的焊缝,必须严格按照返修工艺进行返修,返修次数不得超过规定次数,避免因多次返修导致母材性能劣化。此外,焊后还需对焊缝进行热处理,对于碳钢厚板焊缝与不锈钢焊缝,通过焊后热处理可消除焊接过程中产生的残余应力,改善焊缝组织性能,提高焊缝的韧性与耐腐蚀性,防止设备在长期运行过程中因应力集中出现焊缝开裂。***后,需对焊缝表面进行防腐处理,根据设备工作环境与材质要求,选择合适的防腐涂料或防腐工艺,对焊缝表面进行涂刷或喷涂,进一步提升焊缝的耐腐蚀性,延长设备使用寿命。
屠宰场污水除臭设备的切割与焊接,是设备制造的核心环节,二者相辅相成,共同决定着设备的除臭效能与运行寿命。切割环节的精准把控,为设备制造奠定坚实的尺寸与精度基础;焊接环节的严谨操作,为设备构建可靠的结构强度与密封屏障。在实际操作中,必须严格遵循工艺规范,结合设备材质、结构***点与工作环境,科学选择切割与焊接工艺,严控每一个操作细节,以精益求精的态度筑牢设备质量防线。唯有如此,才能打造出高效、稳定、耐用的污水除臭设备,有效解决屠宰场污水恶臭污染问题,为屠宰场的绿色生产、合规运营提供坚实保障,助力企业在环保与发展的平衡中稳步前行,守护生态环境与人员健康的双重底线。
